汽车锁总成质量管控要点:从IATF16949体系看生产工艺全流程
2026-10-09一辆车的门能不能关得安心,钥匙拧动时的手感是否顺滑,一键启动是否干脆利落,背后都指向同一个核心部件——车锁总成。对于整车厂而言,锁系统不只是"能锁上"这么简单,它直接关联到防盗安全、NVH表现和用户体验。那么,在量产阶段,如何确保每一套车锁总成和摩托车锁总成都达到设计意图?答案藏在IATF16949体系的落地细节里。
从"事后检验"到"过程控制"的转变
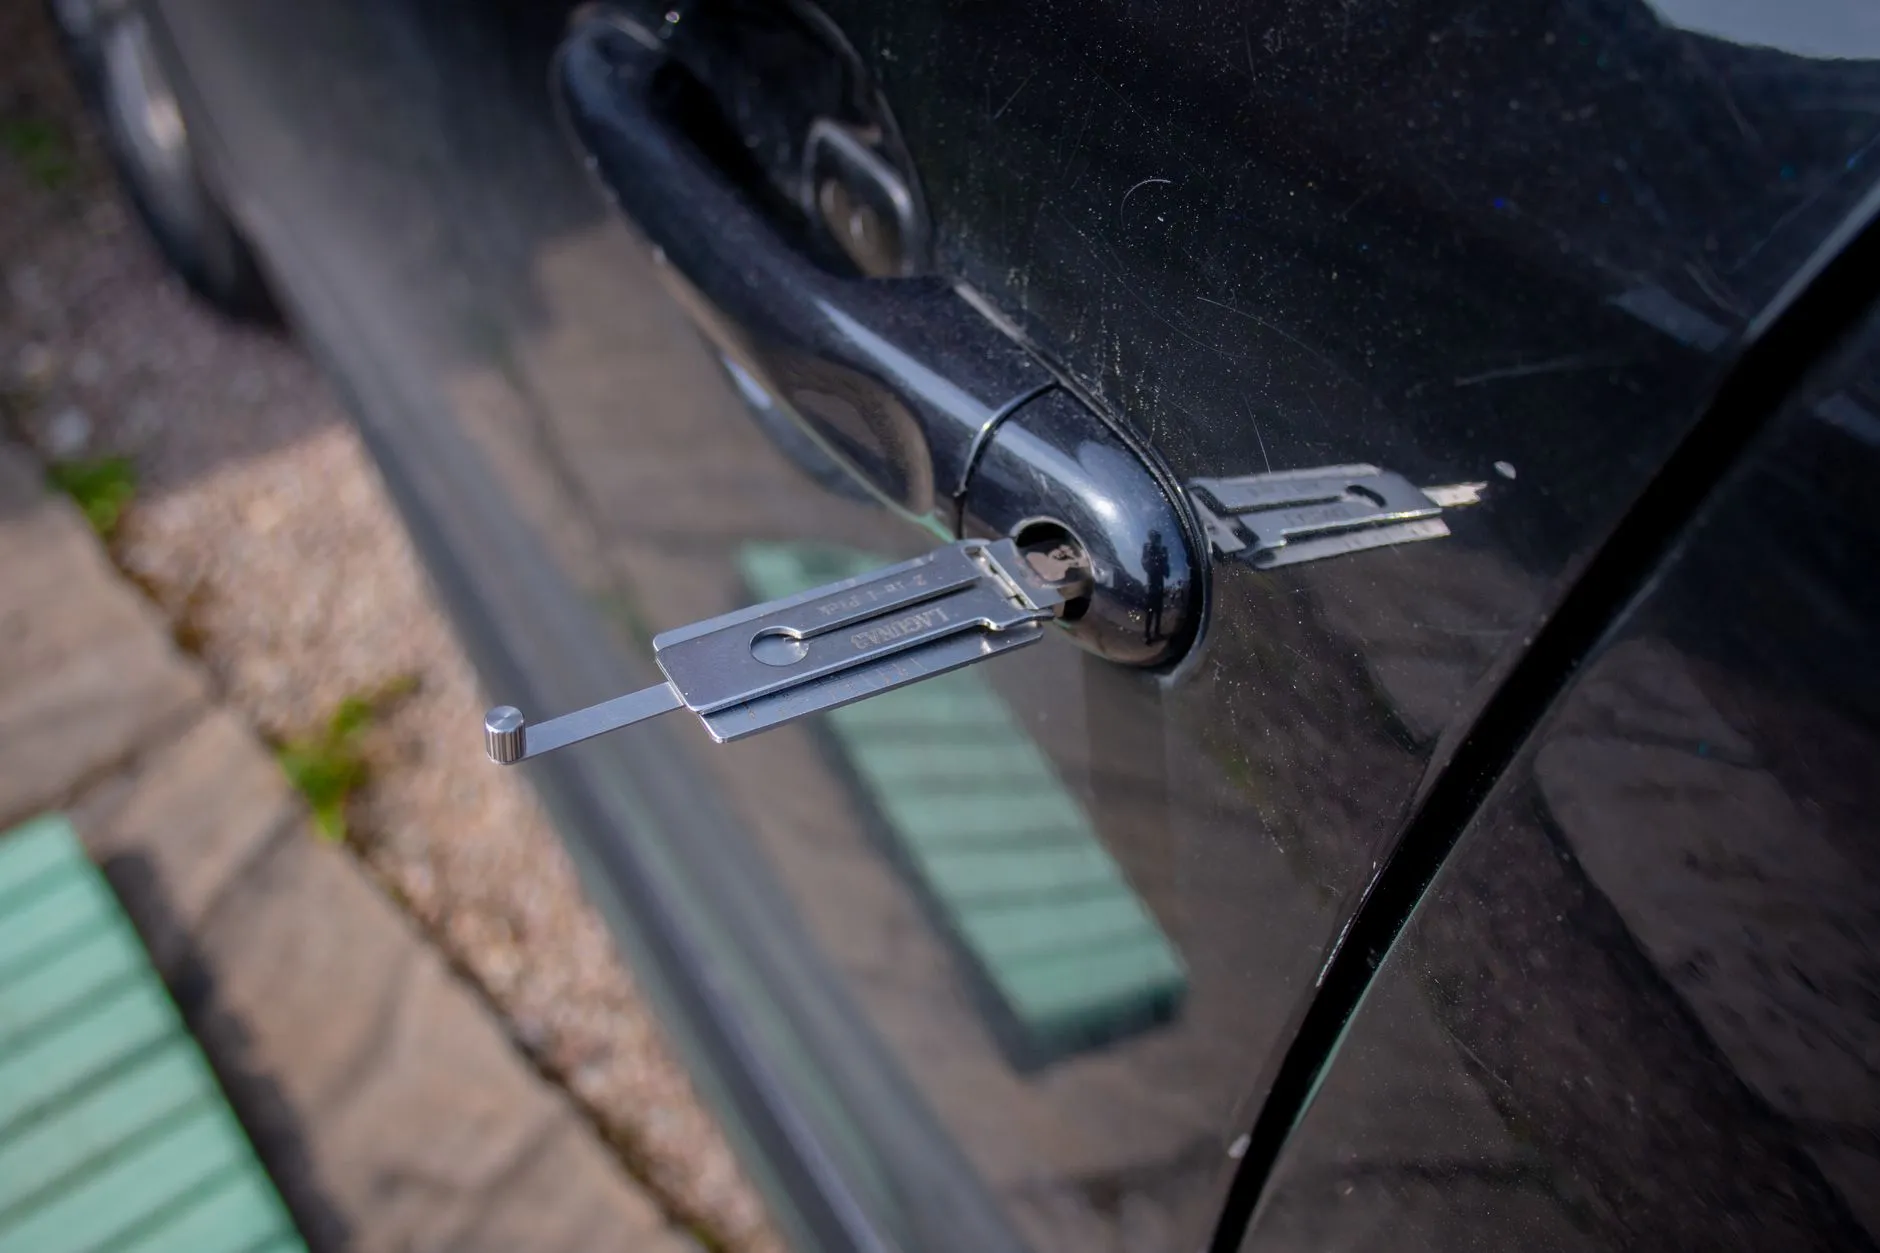
早期的锁具制造往往依赖终检来筛出不良品,但锁总成涉及冲压、注塑、压铸、装配等多道工序,单纯靠终检无法拦截所有隐患。IATF16949强调的过程能力(Cpk)和防错设计(Poka-Yoke),要求在每个关键工位就完成质量闭环。以门锁机构为例,锁舌与棘爪的啮合深度如果波动超过0.15mm,就可能出现关门力异常或误开锁。因此,在装配线上引入力-位移曲线监控,实时判定压装质量,比事后抽检更可靠。
关键子部件的工艺管控要点
锁总成是一个系统级产品,其质量取决于各子部件的稳定性:
- 电动引擎锁与一键启动开关:涉及电磁兼容和耐久性。开关触点材料的选择直接影响接触电阻,通常采用银镍合金并控制镀层厚度在3-5μm。
- 门外把手与物箱锁:外观件需同时满足耐候性和操作力要求。把手转轴处的润滑脂用量需精确控制,过多会吸附灰尘,过少则导致卡滞。
- 轮速传感器与扭矩传感器:在锁系统与整车电子架构融合的趋势下,这些传感器的信号稳定性直接影响防盗认证的可靠性。
- 后视镜、内视镜与天线盖:作为汽车摩托车配件中的关联件,其安装配合精度会影响门锁模块的整体密封性。
这些部件看似独立,但在整车装配中互为边界条件。比如门外把手的安装孔位偏差,会改变门锁机构的拉线行程,最终表现为开门手感不一致。
IATF16949框架下的全流程实践
将体系要求转化为可执行的动作,需要抓住三个层面。第一,特殊特性的识别与分级。锁总成的防盗功能、儿童锁可靠性属于安全特性,必须100%在线检测;操作力、外观色差属于重要特性,按AQL抽样加SPC监控。第二,供应链的穿透管理。弹簧、微型电机、密封圈等外购件的批次一致性,往往是小批量故障的根源。要求供应商提供PPAP文件并定期审核其过程能力,比入库检验更有效。第三,追溯系统的颗粒度。从原材料批次到成品序列号,确保任何一起售后反馈都能在2小时内定位到具体工位参数。
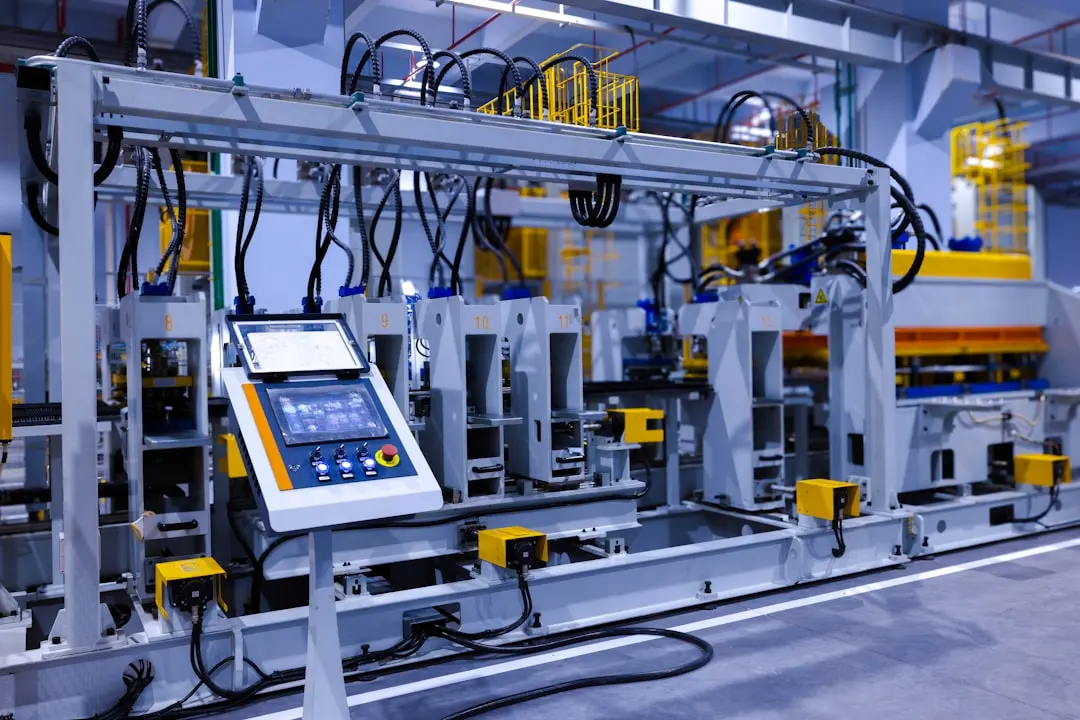
以摩托车锁总成为例,其使用环境振动大、防尘要求高。在IATF16949的框架下,除了常规的盐雾试验和耐久测试,还需增加模拟颠簸路面的振动台验证。某项目在试产阶段发现锁芯卡滞,追溯后发现是压铸件毛刺未彻底去除,随后在工位增加了毛刷去毛刺和视觉检测,不良率从1200ppm降至80ppm以下。
面向电子化与集成化的下一步
随着无钥匙进入和蓝牙数字钥匙的普及,车锁总成正从纯机械件向机电一体化模块演进。一键启动开关与电动引擎锁的协同逻辑、扭矩传感器在防夹策略中的应用,都对工艺管控提出了新要求。未来的质量竞争,不再只是"锁得上、开得开",而是整套系统在十年生命周期内的信号一致性和机械冗余可靠性。对于汽车摩托车配件供应商而言,谁能把IATF16949的过程方法真正嵌入到电子与机械的交叉点上,谁就能在下一轮整车配套中占据主动。