摩托车锁总成生产工艺流程与IATF16949质量管控要点解析
2026-11-07一辆摩托车从总装线下线,锁总成看似不起眼,却直接关系到整车防盗等级、电气逻辑与用户体验。很多整车厂在审核摩托车锁总成供应商时,最常追问的一个问题是:同样的电镀外观件,为什么批次间的插拔力波动能控制在±5%以内,而有些厂家却做不到?答案往往不在单道工序,而藏在工艺流程设计与IATF16949质量管控的咬合深度里。
从冲压到总装:锁总成工艺链的关键节点
以车锁总成为例,典型工艺链包含冲压、压铸、机加工、电镀/涂装、SMT贴片(针对一键启动开关与电动引擎锁的电子模块)、总装与终检。其中锁芯壳体的机加工公差通常要求控制在±0.02mm以内,否则会影响弹子配合的顺滑度;而物箱锁与门锁机构的塑料件则更依赖注塑模温与保压曲线的稳定性。行业里一个普遍共识是:门外把手类外观件的一次合格率,七成取决于前处理与电镀槽液管理,而非最后的抛光修补。
IATF16949管控要点:特殊特性与过程能力
在IATF16949体系下,锁总成项目启动阶段必须完成特殊特性(CC/SC)识别。插拔力、锁止扭矩、电子开关的接触电阻、电动引擎锁的响应时间,通常被列为关键特性。对应的实践方法包括:
- 对锁芯插拔力实施Cpk≥1.33的过程能力监控,每批次抽样不少于30件;
- 电子模块(含一键启动开关)执行100%功能测试,覆盖高低温循环后的通断一致性;
- 电镀件按盐雾试验标准抽检,结合首件与巡检双重把关;
- 总装线采用防错工装,避免门锁机构左右件混装。
这些动作看似常规,难点在于把SPC数据真正回流到工艺参数调整,而不是停留在报表层面。
多品类协同下的质量一致性挑战
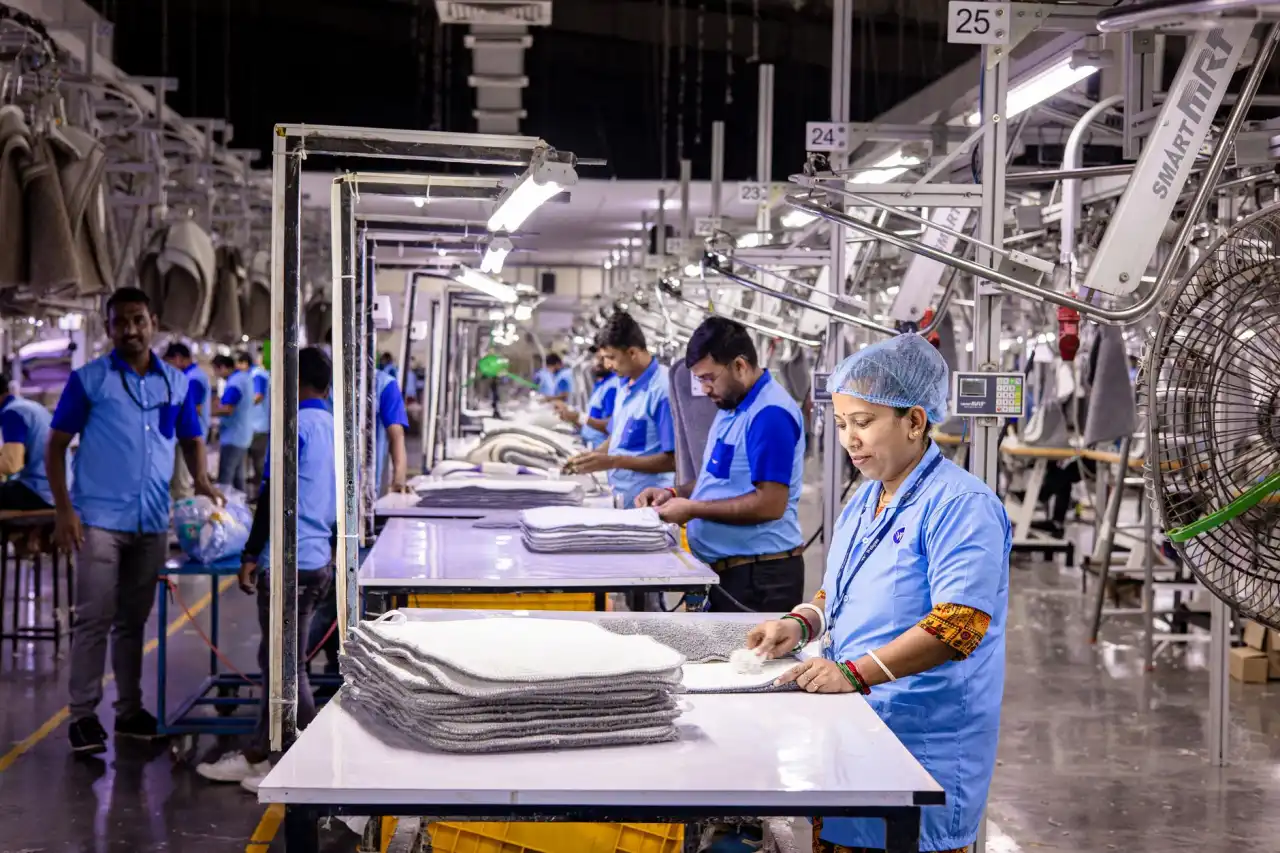
一家具备系统供货能力的厂家,产品线往往横跨后视镜、内视镜、轮速传感器、扭矩传感器乃至天线盖等汽车摩托车配件。不同品类的失效模式差异很大:传感器类关注信号漂移与EMC,结构件关注疲劳寿命与耐腐蚀。统一在IATF16949框架下运行,需要按产品族建立差异化的控制计划,而不是一套模板打天下。本田制锁(广东)有限公司在多品类共线生产中,通过分族FMEA与关键工序看板管理,把过程审核频次与风险等级挂钩,这条思路对行业同行有实际参考价值。
往更深一层看,随着智能钥匙、无钥匙启动与车联网模块的普及,摩托车锁总成正从纯机械件演变为机电一体化安全节点。电子部分的功能安全要求(如ISO 26262的适用性评估)与机械部分的耐久性验证,将越来越多地在同一份DFMEA中交汇。提前把电子与机械的验证边界理清楚,比事后补测试更划算。