摩托车锁总成生产工艺流程及质量管控要点解析
2026-10-05一辆摩托车从生产线驶下,锁具系统的可靠性往往决定了用户对整车品质的第一印象。作为深耕汽车摩托车配件领域多年的制造商,本田制锁(广东)有限公司在摩托车锁总成的生产实践中,积累了一套从精密冲压到总成检测的完整工艺体系。本文从制造现场视角,拆解锁具生产的核心流程与质量管控逻辑。
锁总成的核心构成与工艺链路
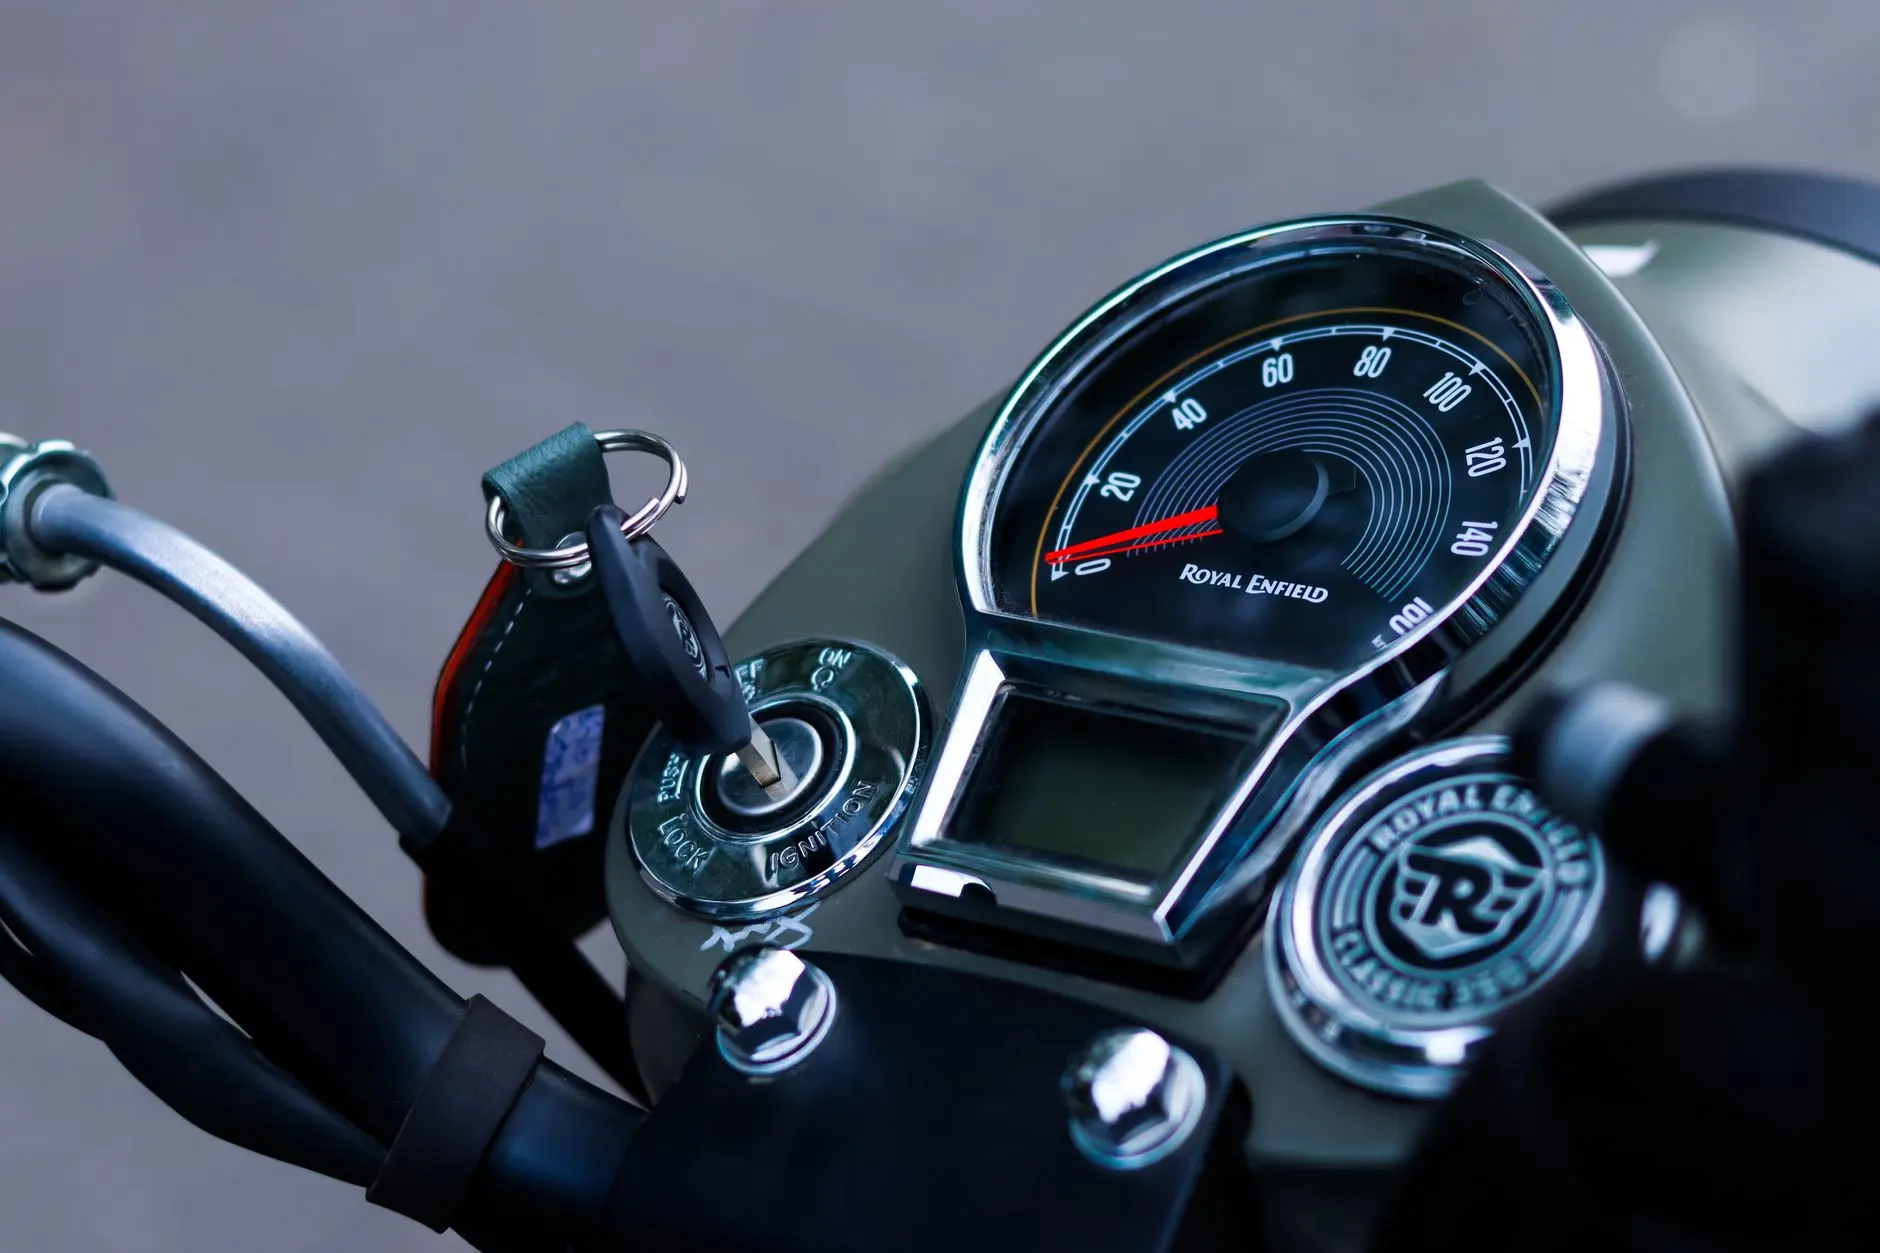
一套完整的车锁总成通常涵盖主锁体、电动引擎锁、物箱锁、门锁机构以及配套的一键启动开关模块。不同车型的配置差异较大,但制造链路有共通之处:冲压成型→锁芯机加工→弹簧与弹子装配→电子模块集成→总成功能测试。
以主锁体为例,锁壳多采用锌合金压铸工艺,公差需控制在±0.05mm以内。锁芯的钥匙槽铣削精度直接影响互开率,行业标准通常要求互开率低于万分之一。
电子模块集成环节的关键控制点
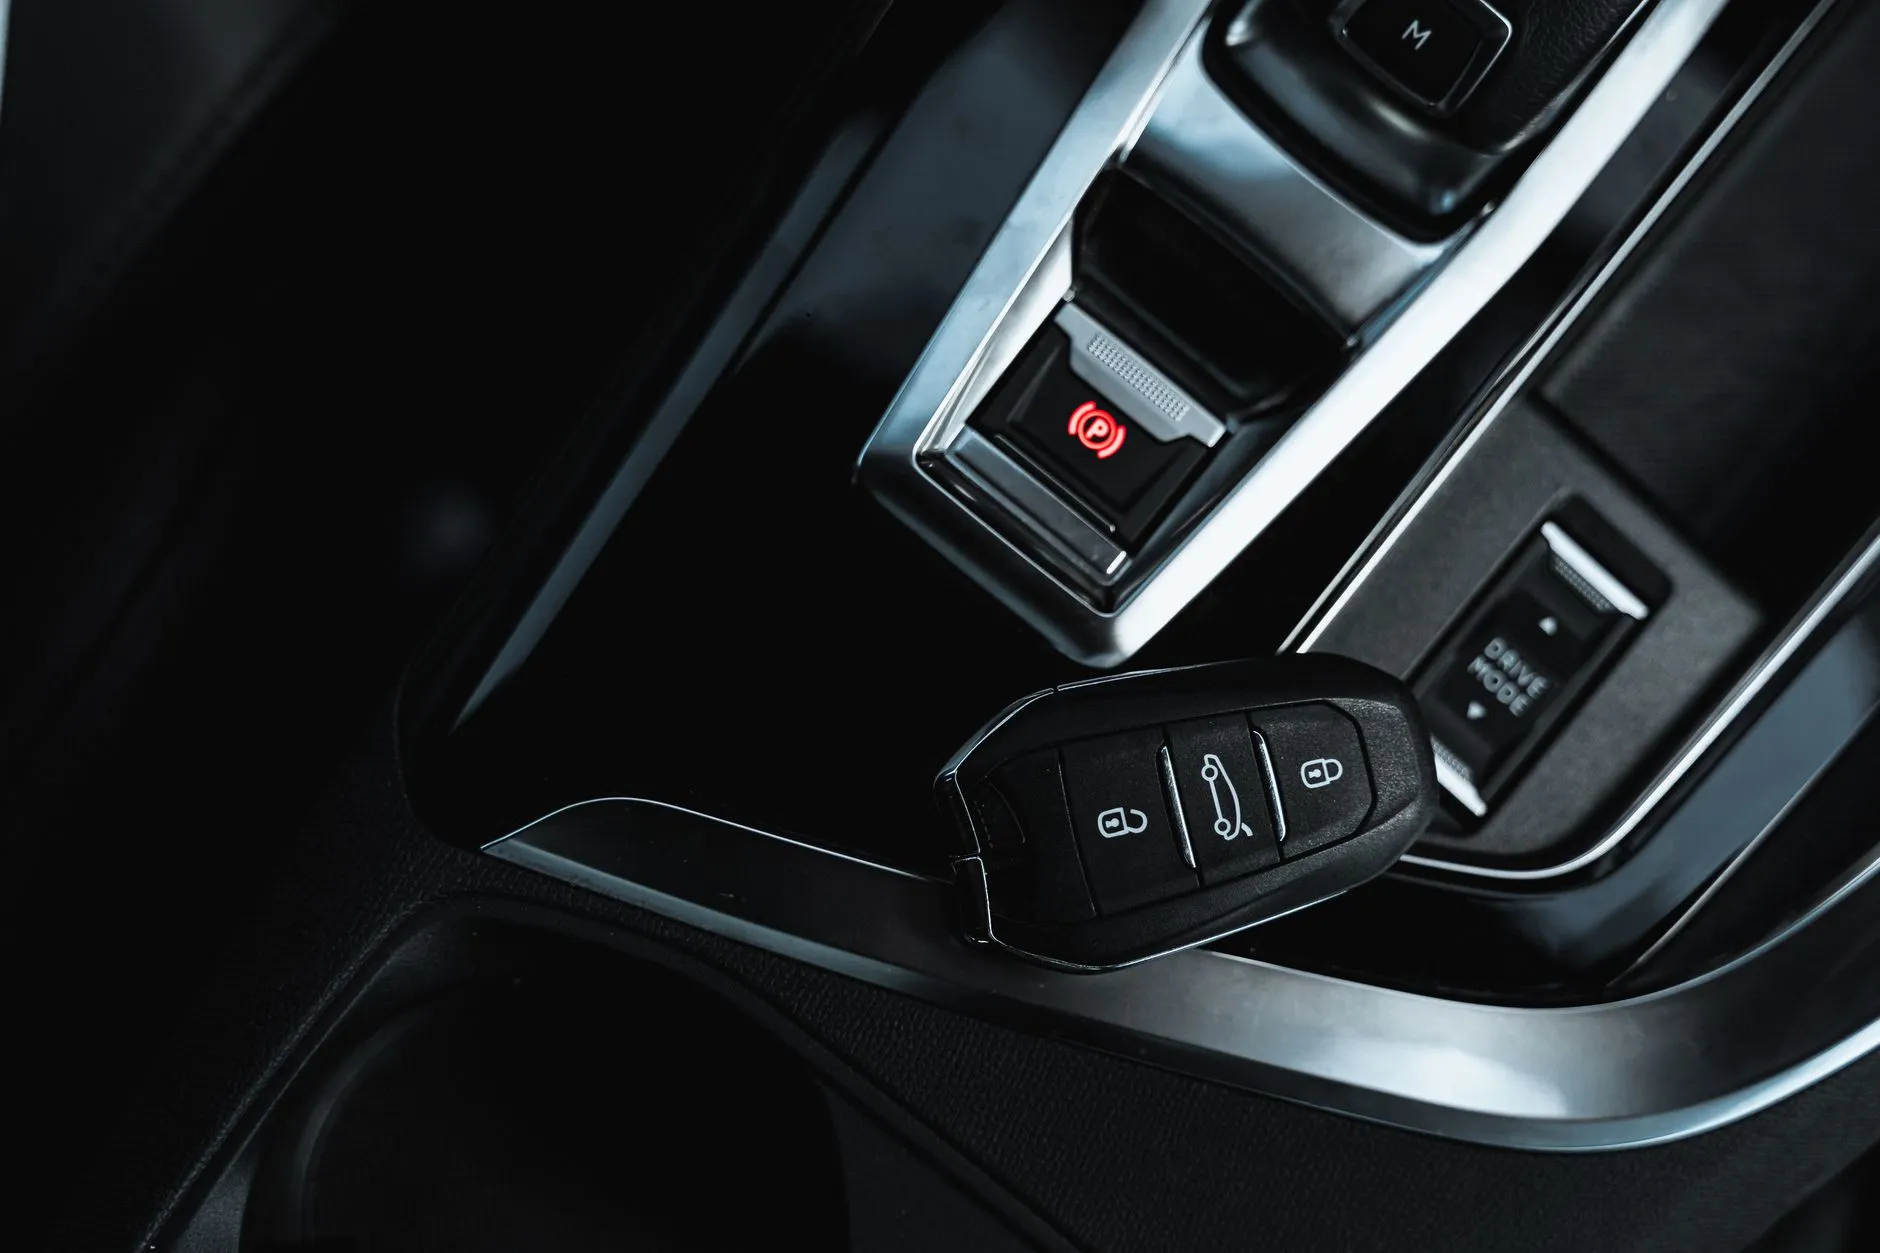
随着智能锁具渗透率提升,一键启动开关与电动引擎锁的电子集成成为产线的新重心。这部分的工艺难点在于:
- 天线盖与射频模块的对位精度——偏移超过0.3mm即可能导致感应距离衰减
- 线束焊接点的拉力测试——标准要求≥15N,避免震动环境下的虚焊失效
- 防水密封圈的装配压力——需保证IPX4以上防护等级
此外,部分高端车型的锁总成还需集成轮速传感器或扭矩传感器信号接口,这对PCB板的EMC设计提出了更高要求。
质量管控的四个核心维度
锁具属于安全件,质量管控贯穿全流程。以下是产线日常执行的重点:
- 来料检验:弹簧刚度、弹子尺寸、电子元器件批次一致性均需抽检记录
- 过程巡检:每2小时对锁芯旋转扭矩进行抽样,标准区间为0.8-1.5N·m
- 总成功能测试:包括钥匙插拔寿命(≥5万次)、电子开关响应时间(≤200ms)、锁止/解锁循环测试
- 环境可靠性验证:盐雾试验48h、高低温循环-40℃~85℃、振动台模拟实车路况
常见问题与现场对策
生产中最常遇到的异常包括锁芯卡滞、电子开关偶发失灵、门外把手回位不畅等。锁芯卡滞多因弹子毛刺或润滑脂涂覆不均,现场通常通过增加去毛刺工序和定量注脂来解决。电子开关失灵则需排查天线盖密封是否到位、焊点是否存在微裂纹。
值得注意的是,后视镜和内视镜虽然不属于锁具本体,但在整车装配环节常与锁总成同步供应。我们建议在锁总成出厂前预留与后视镜线束的接口匹配验证,减少主机厂装配线的返工率。
写在最后
摩托车锁总成的制造,本质是在毫米级空间内平衡机械精度与电子可靠性。从一枚弹子的公差到一套一键启动开关的响应曲线,每个细节都关乎用户的日常使用体验。对于整车厂而言,选择具备完整工艺链路和检测能力的汽车摩托车配件供应商,是降低售后故障率的有效路径。